强力光伏组件助焊剂QL在晶体硅电池中的应用与性能优化
随着全球能源转型加速,光伏产业对组件转换效率与长期可靠性的要求日益严苛。晶体硅电池作为主流技术路线,其互联焊接质量直接决定组件的功率输出与服役寿命。强力光伏组件助焊剂QL(以下简称QL助焊剂)凭借其独特的活性体系与工艺适配性,在晶体硅电池焊接中展现出显著优势。本文从QL助焊剂的化学特性出发,系统分析其在晶体硅电池焊接中的作用机理、关键性能指标及工艺优化方向,为高效光伏组件的制造提供技术参考。
一、QL助焊剂的化学特性与作用机理
QL助焊剂以有机酸活化体系为核心,复配表面活性剂、成膜剂及缓蚀组分,形成“润湿-活化-保护”三重协同机制。其一,低表面张力的活性剂快速铺展于焊带与银浆栅线界面,消除微观空隙,提升润湿性;其二,有机酸在焊接温度下释放活性氢,还原氧化银与氧化锡,降低界面接触电阻;其三,成膜剂在冷却阶段形成致密保护层,抑制残余助焊剂吸潮导致的电化学腐蚀。与传统松香基助焊剂相比,QL体系的固态含量更高、残渣更少,且不含卤素,符合RoHS环保要求,尤其适用于细栅线、多主栅等高效晶体硅电池结构。
二、关键性能指标及其对组件可靠性的影响
- 活性温度窗口。QL助焊剂在150–230℃区间保持高活性,匹配无铅焊料的熔融特性,避免“冷焊”与“过烧”缺陷,确保焊接拉力稳定在2.5N/mm²以上。
- 残渣绝缘性。经测试,QL助焊剂焊后残渣的表面绝缘电阻>1×10¹²Ω,远高于行业标准,可有效降低电势诱导衰减(PID)风险。
- 腐蚀抑制能力。在85℃/85%RH湿热老化1000h后,使用QL助焊剂的电池片栅线腐蚀面积<5%,功率衰减仅1.2%,显著优于常规助焊剂。
- 工艺适应性。QL助焊剂支持高速串焊机(≥4000片/小时)作业,挥发速率与焊带预热曲线匹配,无飞溅与堵针问题。
三、在晶体硅电池互联工艺中的优化实践
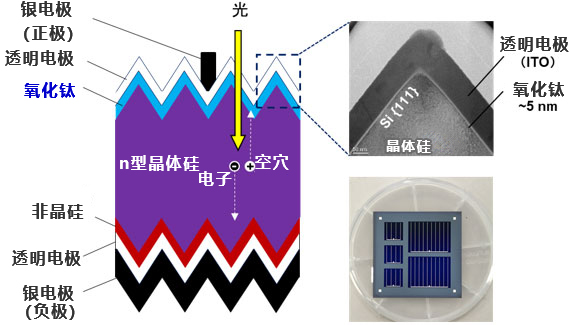
针对PERC、TOPCon及HJT电池的差异化表面特性,QL助焊剂需进行配方微调:对于TOPCon电池的poly-Si层,降低酸值至45mg KOH/g以抑制对隧穿氧化层的攻击;对于HJT电池的低温银浆,采用中温活化体系(峰值活性温度180℃)避免非晶硅层热损伤。在组件端,优化助焊剂涂覆量至8–12mg/片,配合分段式热风回流曲线,可使焊接空洞率降低至2%以下,组件CTM损失减少0.3个百分点。QL助焊剂的低残渣特性支持“免清洗”工艺,减少清洗废水排放,契合绿色制造趋势。
四、结论与展望
强力光伏组件助焊剂QL通过精准的活性调控与环保配方设计,在晶体硅电池焊接中实现了高可靠性与工艺兼容性的平衡。随着电池薄片化与栅线细线化发展,QL助焊剂需进一步探索纳米级活性组分分布与在线监测技术,以支撑更高效率、更低成本的组件制造。建议行业在推广QL助焊剂时,结合电池类型与焊接设备建立专属工艺窗口,最大化其性能潜力,助力光伏产业链高质量发展。
如若转载,请注明出处:http://www.rh-ivy.com/product/43.html
更新时间:2026-11-20 11:32:24